

Получить консультацию
Получить расчет
Свяжемся с вами в течение 15 минут в рабочее время и предоставим подробную консультацию по вашему вопросу.
Закалка с отпуском стали
Главная / Производство / Термообрабатывающее производство / Закалка с отпуском стали

Выполняем закалку и отпуск стали для промышленных деталей, поковок и заготовок по чертежам, техническим заданиям и требованиям к состоянию металла.
Технолог подбирает режимы термообработки по марке стали, требуемым свойствам, геометрии детали, условиям эксплуатации и последующему маршруту производства.
Закалка с последующим отпуском применяется, когда нужно получить заданное сочетание твёрдости, прочности, вязкости и износостойкости. Закалка с высоким отпуском (улучшение) — основной вид окончательной термообработки поковок из конструкционных сталей. Для расчёта приложите чертёж, марку стали, массу и габариты партии, требования к твёрдости, контролю, документам и приёмке. Температура закалки стали, среда охлаждения и температура отпуска подбираются технологом и зависят от материала, сечения и ТЗ.
ТЗ
Работа по чертежам, техническим заданиям, марке стали и требованиям к свойствам
1+
Единичные, ремонтные, опытные и серийные партии деталей и заготовок
Режим
Закалка и отпуск стали подбираются технологом под материал и требуемый результат
B2B
Термическая обработка для машиностроения, энергетики, судостроения и промышленности
— Наши преимущества
Что вы получите
Термообработка единичных деталей, ремонтных заготовок, опытных и серийных партий.
Партии под задачу

Работаем с требованиями к твёрдости, прочности, вязкости и стабильности структуры.
Свойства металла
Подбираем нагрев, выдержку, охлаждение при закалке и последующий отпуск.
Режимы термообработки
Проверяем марку стали, геометрию, сечение, требуемую твёрдость, контроль и документы.
Работы по чертежу и ТЗ
Оставьте заявку на предварительный расчет стоимости
— Заказать ковку на молотах
Заполните форму, и мы подготовим предварительный расчёт стоимости и сроков изготовления. Технолог проверит возможность ковки на молотах, необходимость оснастки и припуски для последующей обработки.
— Суть услуги

Что такое закалка с отпуском
Закалка с отпуском — это комбинированная термическая обработка, при которой стальная деталь сначала нагревается выше критических точек (доэвтектоидные стали — выше Ac3, заэвтектоидные — выше Ac1), выдерживается и охлаждается быстрее критической скорости, чтобы аустенит превратился в мартенсит или бейнит, а затем проходит отпуск для снижения хрупкости, стабилизации структуры и получения требуемого комплекса эксплуатационных свойств.
Закалка и отпуск стали применяются для поковок, валов, осей, втулок, дисков, фланцев, деталей оборудования, инструмента и заготовок, которым после обработки нужны заданные твёрдость, прочность, вязкость, сопротивление износу или подготовка к дальнейшим операциям. Конкретная технология зависит от марки стали, размера сечения, исходного состояния металла и требований чертежа.
Закалка с последующим отпуском отличается от одиночной закалки тем, что отпуск корректирует состояние металла после интенсивного охлаждения. За счёт этого снижаются внутренние напряжения, уменьшается риск хрупкого разрушения, стабилизируются размеры и формируется требуемая структура стали после термообработки.
В зависимости от задачи назначается закалка с низким (150–250 °C), средним (350–500 °C) или высоким (500–680 °C) отпуском. Закалку с высоким отпуском называют улучшением: она даёт структуру сорбита отпуска с наилучшим сочетанием прочности и ударной вязкости. Температура закалки стали, температура отпуска, выдержка и охлаждающая среда не задаются универсально: они уточняются технологом по марке стали, нормативной документации, чертежу и ТЗ.
— Технология
Процесс закалки деталей строится по маршруту, который учитывает марку стали, массу, габариты, требуемую структуру, твёрдость, способ охлаждения и требования к последующему отпуску.
Технологический процесс закалки с отпуском стали
Анализ марки стали и требований
Проверяются материал, сечение, исходное состояние заготовки, требования к твёрдости, структуре, контролю и документам.
Выбор режима закалки
Технолог определяет нормируемый нагрев, выдержку, охлаждающую среду и требования к контролю результата.
Подготовка партии
Детали комплектуются по марке стали, массе, габаритам, маршруту и требованиям к прослеживаемости партии.
Закалочный нагрев
Выполняется нагрев в печи до технологического состояния, заданного режимом для конкретной стали и детали.
Выдержка и охлаждение
После выдержки проводится охлаждение при закалке в выбранной среде или по согласованной технологии, чтобы сформировать требуемую структуру.
Последующий отпуск
Деталь проходит низкий, средний или высокий отпуск по ТЗ. Отпуск проводят без задержки после закалки: пауза повышает риск замедленного растрескивания. Для высоколегированных инструментальных сталей отпуск повторяют два-три раза.
Контроль результата
Проверяются твёрдость, состояние поверхности, соответствие режиму, документы и дополнительные показатели, если они указаны в ТЗ.
Температура закалки стали, выдержка, охлаждение при закалке и параметры отпуска назначаются не по общему шаблону, а по марке стали, габаритам, требуемым свойствам металла после термообработки и условиям приёмки.
Отпуск снижает внутренние напряжения, корректирует твёрдость и помогает получить требуемые свойства металла.
Отпуск после закалки
Углеродистые стали охлаждают в воде или водных полимерных растворах, легированные — в масле, высоколегированные — в масле или на воздухе. Для деталей сложной формы применяют прерывистую (вода → масло) или ступенчатую закалку.
Охлаждение
Выдержка нужна для равномерного прогрева и формирования состояния металла перед охлаждением при закалке.
Выдержка
Нагрев проводится по режиму, который учитывает марку стали, сечение детали, исходное состояние и риск деформаций.
Закалочный нагрев
Базовый маршрут термообработки для получения требуемого сочетания твёрдости, прочности и вязкости.
Закалка с последующим отпуском
Отпуск при 500–680 °C даёт наилучшее сочетание прочности и ударной вязкости.
Улучшение (закалка и высокий отпуск)
Обработка поковок после ковки, как правило после предварительной нормализации или отжига, которые выравнивают исходную структуру и снижают риск трещин при закалке.
Закалка поковок
Подготовка заготовок к последующим операциям с учётом припусков, твёрдости и требований к стабильности размеров.
Закалка заготовок под мехобработку
Отпуск при 150−250 °C снижает закалочные напряжения почти без потери твёрдости. Применяется для инструмента из Х12МФ и 9ХС.
Закалка и низкий отпуск
Для 4Х5МФС, 5ХНМ и Х12МФ после высокотемпературной закалки — двух-трёхкратный отпуск
Многократный отпуск инструментальных сталей
Термообработка по согласованному режиму, если в чертеже или ТЗ заданы требования к структуре, твёрдости и контролю.
Режимы по ТЗ заказчика
Отпуск после закалки или обработки помогает снизить внутренние напряжения и стабилизировать состояние детали.
Отпуск для снятия напряжений
Виды закалки и отпуска стали
— Производственные возможности
— Технические ориентиры
Параметры для расчёта закалки с отпуском
Указывается по чертежу, спецификации, сертификату материала или согласованному техническому заданию.
Проверяются по возможностям комплектации садки, оборудованию, способу загрузки и требованиям к равномерности прогрева.
Поковки, валы, оси, втулки, кольца, диски, фланцы, инструментальные заготовки и нестандартные детали по документации.
Полный, неполный, сфероидизирующий, изотермический, диффузионный, рекристаллизационный, противофлокенный или отжиг для снятия напряжений — по ТЗ и материалу.
Закалка и низкий отпуск, закалка и высокий отпуск или другой режим назначаются по стали, сечению и ТЗ.
Выбирается по прокаливаемости стали, сечению и форме детали: вода, водный полимерный раствор, масло или воздух; для сложной формы — прерывистая или ступенчатая закалка.
В крупных сечениях скорость охлаждения в сердцевине ниже критической, поэтому свойства по сечению различаются. Требования ГОСТ 8479 относятся к месту вырезки проб; технолог проверяет, достижима ли заданная категория прочности для марки и сечения.
Твёрдость, структура стали после закалки и отпуска, прочность, вязкость, отсутствие недопустимых дефектов, контроль и документы.
Если режим не указан в документации, его назначает технолог по марке стали, сечению и требуемым свойствам. Ориентировочные режимы по маркам — в таблице ниже.
— Маршрут производства
Закалка с отпуском: от заявки до отгрузки
1 ЭТАП
1 ЭТАП
Приём чертежа, ТЗ или ведомости партии
Проверяем исходные данные: назначение детали, марку стали, количество, массу, габариты, требования к твёрдости, контролю, документам и сроку поставки.
2 ЭТАП
2 ЭТАП
Анализ материала и исходного состояния
Учитываем состояние металла после ковки, литья, механической обработки или предыдущей термообработки.
3 ЭТАП
3 ЭТАП
Разработка режима закалки и отпуска
Определяем нагрев, выдержку, охлаждение при закалке, вид отпуска и контрольные точки процесса.
4 ЭТАП
4 ЭТАП
Подготовка партии и загрузка в печь
Детали комплектуются по маршруту, маркируются при необходимости и размещаются с учётом требований к прогреву.
5 ЭТАП
5 ЭТАП
Закалочный нагрев, выдержка и охлаждение
Проводится нагрев по заданному режиму, выдержка и охлаждение в выбранной среде для получения требуемого состояния стали.
6 ЭТАП
6 ЭТАП
Отпуск после закалки
Выполняется отпуск для снижения напряжений, корректировки твёрдости и формирования требуемых свойств металла после термообработки.
7 ЭТАП
7 ЭТАП
Контроль качества, документы и отгрузка
Контролируем результат по согласованной программе, оформляем сопроводительные документы и готовим партию к отгрузке.
— Парк оборудования
Для термической обработки используются промышленные печи и оборудование термообрабатывающего производства. Выбор печи, закалочной среды и маршрута зависит от марки стали, массы, габаритов, сечения детали, требуемой структуры и режима отпуска.
Оборудование для закалки и отпуска стали
Печи термообработки
Используются для закалочного нагрева, отпуска и других операций по режимам, назначенным технологом. Конкретная печь подбирается по партии и ТЗ.

Закалочные ванны и среды
Охлаждение при закалке выполняется по выбранной технологии. Среда охлаждения зависит от стали, размеров детали, требуемой структуры и риска коробления.
Контроль параметров процесса
Режимы нагрева, выдержки, охлаждения и отпуска контролируются по технологической документации и требованиям конкретного заказа.
— Материалы
Возможность закалки и отпуска подтверждается по марке стали, чертежу, ТЗ, исходному состоянию металла и требуемым свойствам. Конкретные марки принимаются в работу после технологической оценки.
Стали и заготовки для закалки с отпуском
Конструкционные и углеродистые стали
Детали общего и ответственного назначения. Для низкоуглеродистых сталей 20 и 09Г2С упрочнение объёмной закалкой невелико: для них типична нормализация, для стали 20 под закалку — цементация.
Нержавеющие стали
Мартенситные стали закаливают при 975–1050 °C. Отпуск около 450–550 °C обычно не назначают: снижаются ударная вязкость и коррозионная стойкость. Аустенитная 12Х18Н10Т на мартенсит не закаливается — для неё выполняется закалка на твёрдый раствор без отпуска.
Легированные стали
Ответственные детали и крупные поковки под улучшение. Стали с Cr, Ni, Mn склонны к отпускной хрупкости II рода, поэтому после высокого отпуска их охлаждают ускоренно — в воде или масле.
Инструментальные
и специальные стали
и специальные стали
Х12МФ и 9ХС — закалка с низким отпуском на высокую твёрдость. Штамповые стали для горячего деформирования 5ХНМ и 4Х5МФС — закалка с высоким, как правило многократным отпуском на заданную твёрдость и теплостойкость.
— Контроль качества
Контроль выстраивается по принципу прослеживаемости: материал → партия → нагрев → закалка → отпуск → контроль результата → документы → отгрузка.
Контроль качества после закалки и отпуска
Газоперекачивающая и газоперерабатывающая отрасль

Атомная энергетика

Судостроение

Нефтехимическая отрасль

Горнодобывающая отрасль

Энергомашино-строительная отрасль

Оборонно-промышленный комплекс

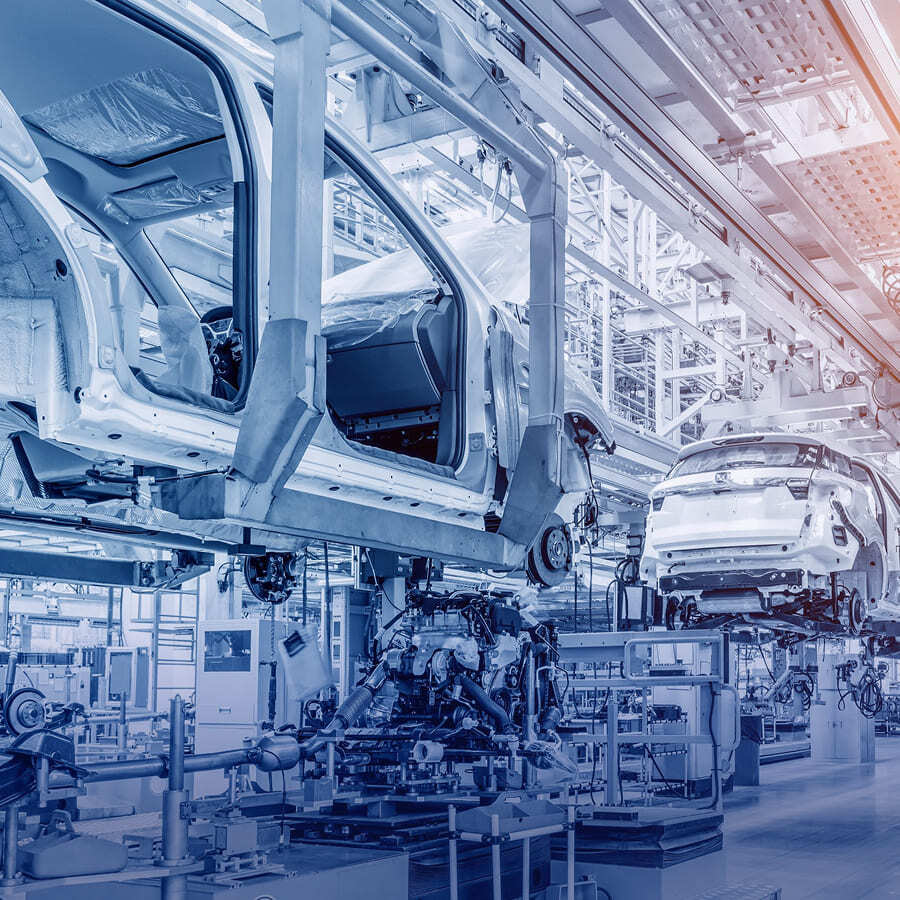
Автомобильная отрасль

Где применяется отжиг
металла
металла
— Отрасли
— Примеры задач
Примеры задач по закалке с отпуском
Поковка после ковки
Маршрут подбирается по марке стали, сечению, требуемой твёрдости, припускам и последующим операциям обработки.
Закалка и отпуск поковки перед мехобработкой
Вал или ось
Для вала или оси технолог определяет режим нагрева, охлаждения и отпуска с учётом прочности, вязкости и риска деформаций.
Закалка с последующим отпуском ответственной детали
Инструментальная заготовка
Для Х12МФ и 9ХС — низкий отпуск на высокую твёрдость, для штамповых 5ХНМ и 4Х5МФС — высокий многократный отпуск. Температура отпуска подбирается по требуемой твёрдости.
Закалка и отпуск инструментальной стали
— Стоимость и сроки
Стоимость закалки и отпуска стали
Как рассчитывается цена
- Марка стали, исходное состояние детали и требования к свойствам
- Масса, габариты, сечение и количество деталей в партии
- Температура закалки стали, выдержка, среда и способ охлаждения
- Вид отпуска: низкий, высокий или другой режим по ТЗ
- Требования к твёрдости, структуре, контролю и испытаниям
- Срочность, комплект документов и условия приёмки заказчика
Стоимость закалки с отпуском рассчитывается индивидуально после анализа чертежа, марки стали, массы, габаритов партии и требований к результату. На цену влияет выбранный маршрут нагрева и охлаждения, вид отпуска, контроль твёрдости, требования к документам и срочность заказа.
Что приложить к заявке
- Чертёж детали или заготовки
- Техническое задание или эскиз
- 3D-модель при наличии
- Марку стали или сертификат материала
- Количество, массу и габариты партии
- Требования к твёрдости, структуре, контролю и документам
- Желаемый срок поставки
— Комплексная поставка
АО «КМЗ „Ижора-Металл“» может включить закалку и отпуск стали в маршрут изготовления заготовки, если термообработка требуется после ковки, перед механической обработкой или как завершающая операция поставки.
Закалка с отпуском в полном производственном цикле
Подготовка заготовки, ковка, предварительная обработка и формирование партии под последующую термообработку.
Подготовка и ковка
Закалка с последующим отпуском, нормализация, отжиг или другой режим назначаются по марке стали и ТЗ.
Термический отжиг
Механическая обработка, контроль твёрдости и документов, маркировка, упаковка и комплект поставки.
Мехобработка, контроль и отгрузка
— FAQ
Часто задаваемые вопросы о закалке с отпуском
Закалка повышает твёрдость и формирует требуемое состояние стали, а отпуск снижает хрупкость, корректирует внутренние напряжения и помогает получить заданные свойства металла после термообработки.
После одной закалки металл может иметь повышенные внутренние напряжения и хрупкость. Последующий отпуск стабилизирует состояние, корректирует твёрдость и улучшает пригодность детали к эксплуатации.
Закалка и высокий отпуск назначаются, когда важно сочетание прочности, вязкости и сниженных внутренних напряжений. Решение принимает технолог по марке стали, сечению, чертежу и требованиям к детали.
Закалка и низкий отпуск применяются, когда нужно сохранить повышенную твёрдость и износостойкость, но при этом снизить часть напряжений после закалки. Возможность подтверждается по марке стали и ТЗ.
Отпускная хрупкость I рода проявляется после отпуска около 250−400 °C, поэтому этот интервал обычно не назначают. Хрупкость II рода возникает у сталей с хромом, никелем и марганцем при медленном охлаждении после высокого отпуска или выдержке в интервале примерно 450−650 °C. Её предотвращают ускоренным охлаждением после отпуска и легированием молибденом.
Скорость охлаждения в сердцевине массивного сечения ниже, чем на поверхности, и может быть меньше критической скорости закалки. Поэтому ГОСТ 8479 нормирует свойства на пробах из определённого места поковки, а для сечений больше прокаливаемости марки выбирают более легированную сталь или корректируют требования.
Нужны чертёж или эскиз, ТЗ, марка стали, количество, масса, габариты, требуемая твёрдость, требования к структуре, контролю, документам и желаемый срок поставки.
Да, возможны единичные, ремонтные, опытные и серийные партии. Технологичность, стоимость и срок проверяются по чертежу, стали, габаритам, режиму и требованиям к контролю.
Режимы зависят от марки стали, химического состава, сечения детали, исходной структуры, требуемой твёрдости, прочности, вязкости, охлаждающей среды, допусков и условий эксплуатации.
Отжиг обычно применяют для снижения твёрдости, повышения обрабатываемости и снятия напряжений, нормализация — для выравнивания структуры и свойств, а закалка с отпуском — для получения заданной твёрдости, прочности, вязкости и эксплуатационных свойств.
Написать инженеру
Свяжемся с вами в течение 15 минут в рабочее время и предоставим подробную консультацию по вашему вопросу.