Прессовая и молотовая ковка: чем отличаются технологии
Поковки
Прессовая и молотовая поковка: в чём реальная разница и когда что выбирать
Сравниваем ковку на прессе и молотах: технология, качество металла, габариты, стоимость поковок. Помогаем выбрать способ производства под ваши задачи.
23.09.2026
18 мин чтения
Это простое различие тянет за собой цепочку последствий — от проработки структуры по сечению до стоимости оснастки и предельной массы заготовки. И именно от него зависит, какую технологию завод предложит под вашу деталь. Разница не в названии процесса, а в физике.
«При выборе технологии заказчику стоит смотреть не на название процесса, а на три вещи: массу поковки, требования к структуре металла и серийность. Прессовая ковка выигрывает на крупных сечениях и ответственных деталях, молотовая — там, где нужна интенсивная проработка меньших заготовок при простой оснастке. Универсального ответа нет, есть соответствие технологии задаче». — Главный металлург АО «Ижора-Металл» Гуляев Андрей Александрович
Ниже разберём обе технологии по критериям, которые важны технологу, конструктору и закупщику: физика деформации, качество металла, геометрия, ограничения, стоимость, риски и практические правила выбора. Без общих слов — с конкретикой.
Что такое прессовая и молотовая поковка: суть двух технологий
Прессовая поковка — это заготовка, полученная статическим деформированием металла давлением гидравлического пресса. Молотовая поковка — результат ударного деформирования бойком кузнечного молота. Обе технологии относятся к обработке металла давлением и в подавляющем большинстве случаев выполняются как горячая ковка металла — с нагревом заготовки до температуры пластической деформации. Логика проста.
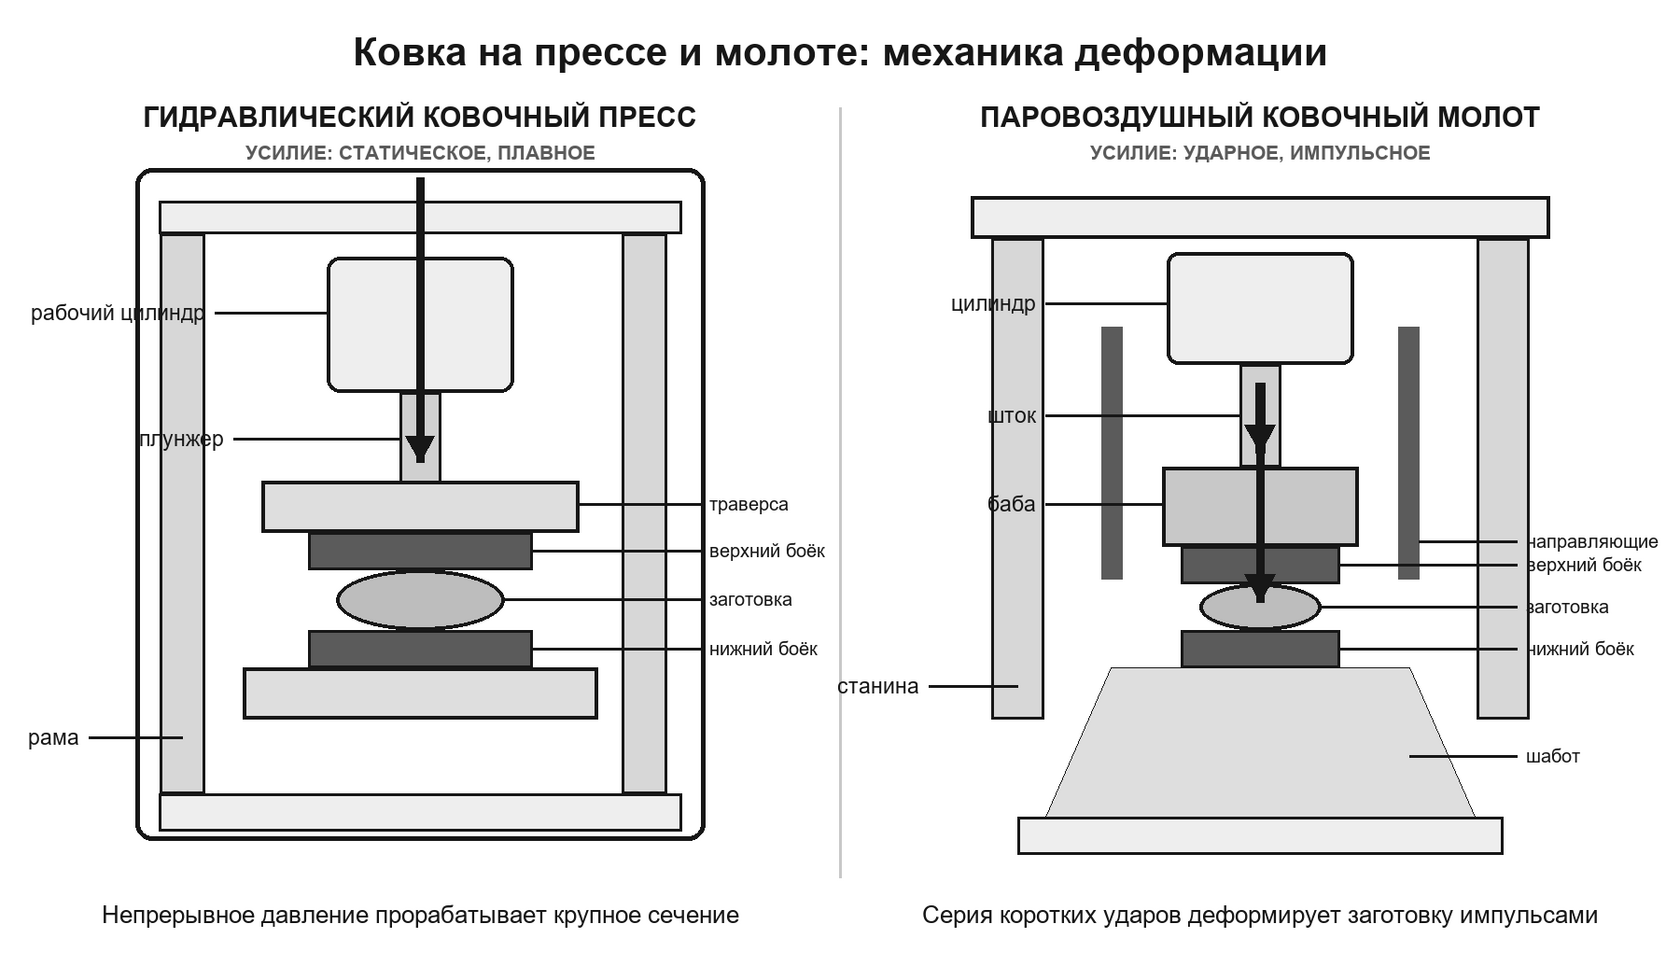
Ковка на прессе формирует деталь непрерывным давлением между бойками или штампами. Источник усилия — гидравлический пресс, который передаёт нагрузку плавно, сверху вниз, через давление рабочей жидкости. Заготовка деформируется медленно и по всему сечению. Это ключевая особенность: прессовая ковка металла работает не поверхностно, а «продавливает» деформацию вглубь. Именно поэтому горячая прессовая ковка так ценится там, где важна однородность структуры.
Ковка на молотах идёт иначе. Деформация возникает в момент падения бабы — импульсно, ударной нагрузкой. За одну операцию металл получает серию коротких интенсивных обжатий. Молотовая ковка ближе к динамическому режиму: высокая скорость деформации меняет и течение металла, и нагрузку на оснастку, и уровень шума и вибрации в цехе. Ковка на кузнечных молотах — это, по сути, работа импульсами.
Обе технологии — часть кузнечно-прессовой обработки. Различие лежит в режиме нагружения: статический у пресса, динамический у молота. Всё остальное — производные этого различия. При этом базовый маршрут у обеих технологий совпадает: нагрев заготовки, деформация, обрезка облоя или калибровка, термообработка. Расходятся они в кинематике деформации и числе ударно-нагрузочных циклов. Разница в деталях, но она решает всё.
Ковка на прессе и молоте: механика деформации
Ключевые технологические отличия: характер деформации, бойки, операции
Главное технологическое отличие — как усилие проходит через сечение заготовки. На прессе статическое сжатие прорабатывает металл на всю глубину, на молоте ударная нагрузка даёт более локальную, но интенсивную деформацию. Отсюда — разный набор операций, инструмента и разный коэффициент укова.
Операции свободной ковки на прессе. Пресс выполняет широкий набор кузнечных переходов. Чтобы список ниже был понятен не только технологу, но и конструктору и закупщику, приведём краткие пояснения к ключевым операциям:
биллетировка слитка — предварительное обжатие слитка до промежуточной заготовки (билета);
обжимка слитка и сбивка углов — устранение литейной корки и придание слитку рабочего сечения;
осадка заготовки — уменьшение высоты заготовки с увеличением поперечного сечения;
протяжка заготовки — удлинение заготовки за счёт последовательных обжатий;
прошивка поковки — получение сквозного или глухого отверстия;
раскатка кольцевых поковок — увеличение диаметра кольца при уменьшении толщины стенки;
протяжка на оправке — удлинение полой заготовки на оправке;
радиальное обжатие, оттяжка хвостовика слитка, проглаживание поковки — доводочные переходы для формы и чистоты поверхности;
разгонка поковки и передача металла — перераспределение объёма по длине заготовки.
Поковки свободной ковки на прессе получают без замкнутого штампа — форму задаёт сам инженер через последовательность переходов. Инструмент — ковочные бойки: плоские, вырезные, комбинированные бойки, а также подкладной штамп для типовых элементов. Гибко, но требует опыта технолога.
Операции на молотах и штамповка. Ковка на кузнечных молотах — это осадка, вытяжка, гибка ударом. Отдельное направление — горячая объёмная штамповка: металл формуется в замкнутой полости штампа, течёт по штамповочным ручьям (заготовительному и окончательному), а излишек выдавливается в облой поковки. Существует и безоблойная штамповка, где облой не формируется; она даёт высокий коэффициент использования металла, но требует строгого контроля объёма заготовки. Для извлечения детали в штамп закладывают штамповочный уклон. Так работает и горячая штамповка на молотах, и штамповка на молотах в целом.
Коэффициент укова — показатель степени деформации — при интенсивной молотовой проработке за серию ударов обычно выше, тогда как пресс технологически пригоднее для крупных слитков, где важна равномерность деформации по большому сечению.
Оценка носит качественный характер: единой числовой методики сравнения укова в открытых технических источниках нет, разница описывается как закономерность, а не как норматив. Это важно держать в голове при чтении любых сравнительных таблиц.
Качество металла и геометрия поковки: где выигрывает пресс, где — молот
Пресс выигрывает на глубине проработки структуры крупных сечений, молотовая штамповка — на точности геометрии и повторяемости мелких и средних деталей. Причина в механике: статическое давление пресса прорабатывает металл по всему сечению массивной заготовки, а замкнутый штамп ограничивает форму и даёт стабильные размеры.
Структура металла. Деформация при ковке ориентирует волокна по контуру детали и улучшает механические свойства — это фиксируют технологические руководства по поковкам. Сквозная проковка устраняет дефекты литой структуры — рыхлость, пористость, микронесплошности — и заваривает их под действием температуры и давления. Именно поэтому по осевым и радиальным свойствам поковка ближе к изотропной, а её ресурс при циклических и знакопеременных нагрузках выше, чем у литья или проката того же сечения. Ковка стальных заготовок — это в первую очередь работа со структурой.
Для валов, роторов и других изделий крупных диаметров ковка крупногабаритных поковок на гидравлическом прессе структурно предпочтительна: медленное объёмное деформирование равномернее устраняет внутренние несплошности слитка, чем поверхностный удар молота. Производство поковок свободной ковкой на прессе поэтому чаще выбирают для ответственных деталей из легированной стали. Здесь пресс — не роскошь, а необходимость.
«Для валов и роторов крупных диаметров структура важнее скорости. Медленное деформирование под контролем усилия даёт более равномерное течение металла по сечению, и это критично там, где деталь работает на усталость и знакопеременные нагрузки. Здесь мы честно говорим заказчику: пресс, а не молот». — Главный металлург Гуляев Андрей Александрович
Точность геометрии. Горячештампованные поковки точнее свободнокованых: рабочая полость штампа задаёт форму и размеры. Штамповка поковок сокращает объём последующей механической обработки — это прямая экономия для серийных деталей. Меньше металла в стружку, меньше станко-часов.
Припуски, напуски и уклоны. У штампованных поковок припуск на поковку, напуски и уклоны меньше, чем у свободнокованых, поскольку форму задаёт штамп. У крупногабаритных изделий припуски, наоборот, увеличивают — они компенсируют усадку, коробление и разброс деформации по большому сечению. Логика обратная, и её стоит учитывать при расчёте заготовки.
Важно учитывать: нормирование допусков различается по ГОСТ и отраслевым ТУ и зависит от типа изделия, массы поковки и способа формообразования. Итог прост: изготовление молотовых поковок и штамповок — про точность и серию, производство прессовых поковок — про структуру и крупный размер.
Ограничения каждого метода: предельные массы и усилия
Прежде чем оценивать реализуемость детали, инженеру важно понимать границы применимости технологий. В открытых технических источниках эти границы задаются не единым нормативом, а парком оборудования конкретного производителя, поэтому ниже — качественные ориентиры, а не универсальные цифры.
Ограничение
Молотовая ковка / штамповка
Прессовая ковка
Масса поковки
Ограничена энергией удара молота: чем крупнее сечение, тем труднее проковать его насквозь
Основная область применения — крупные слитки и массивные поковки
Глубина проработки
Ударная нагрузка прорабатывает преимущественно приповерхностные слои крупного сечения
Статическое давление продавливает деформацию на всю глубину
Крупные легированные сечения
Малопластичные и легированные стали в крупных сечениях молот «не берёт» насквозь — риск непроковки сердцевины
Медленное деформирование под контролем усилия подходит для ответственных легированных сталей
Сложность формы
Высокая в штампе (замкнутая полость)
Свободная ковка даёт уникальную крупную геометрию, но с большими припусками
Практический вывод: чем больше сечение и выше требования к однородности структуры, тем ближе граница к прессу. Конкретные предельные массы, усилие пресса и энергию молота под вашу деталь подтверждает производственная служба — эти параметры зависят от фактического оборудования цеха. Без привязки к реальному парку любые цифры — гадание.
Когда выбирать пресс, а когда — молот: критерии для заказчика
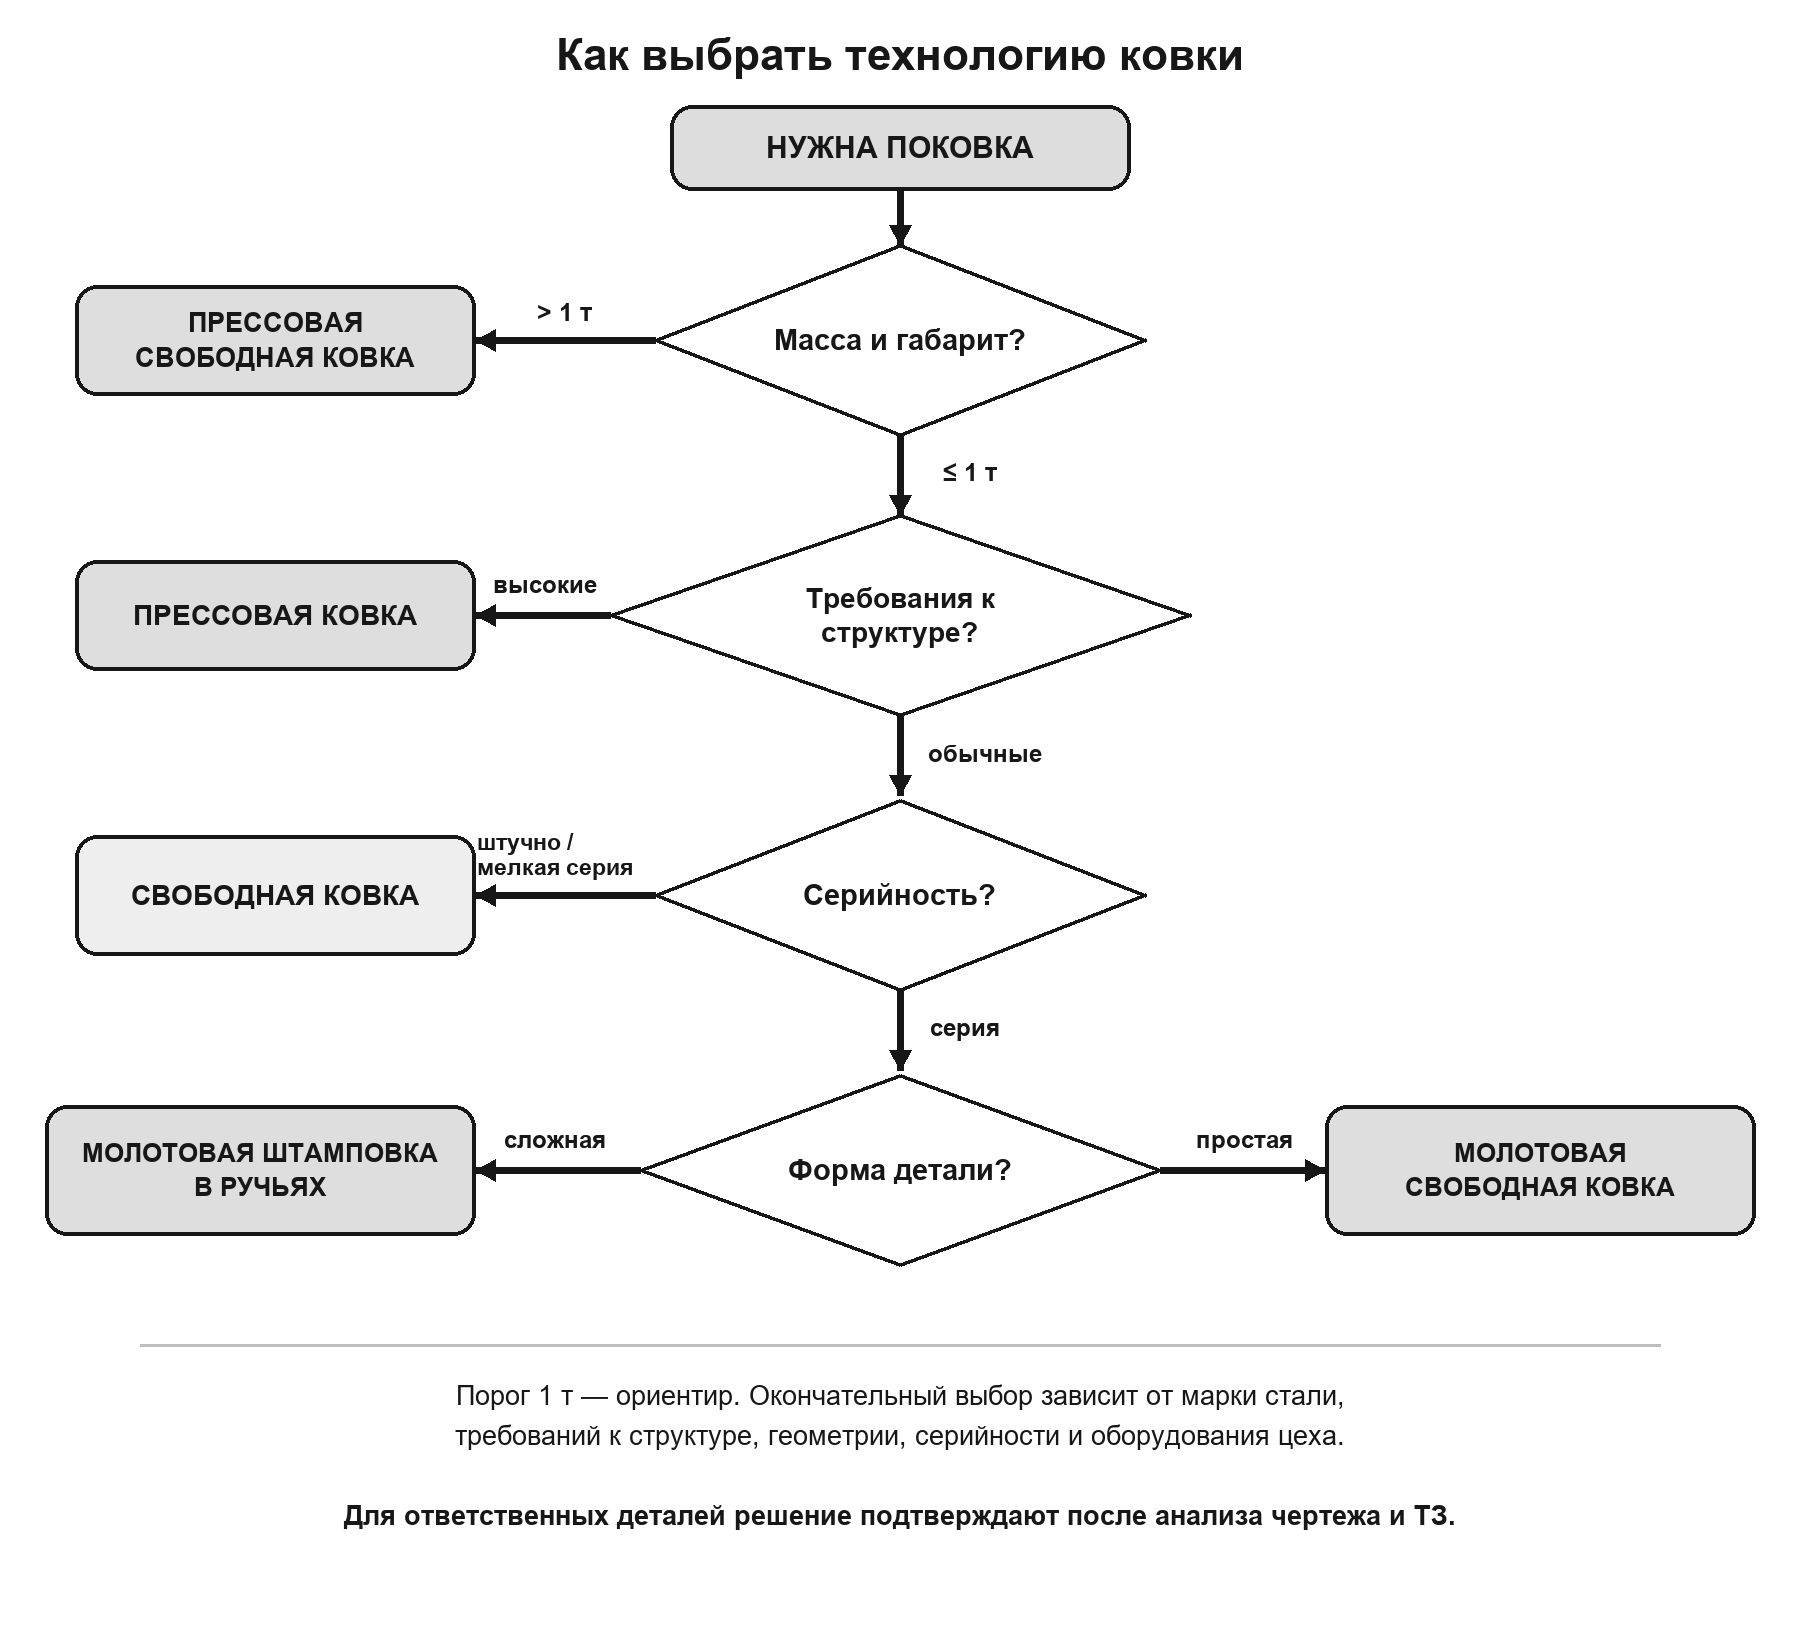
Определяющий критерий — масса и габарит поковки. Крупные заготовки (ориентировочно свыше 1 т) получают на прессе, мелкие и средние, включая сложные формы под штамп, — на молотовой технологии. Но масса — не единственный фактор: если требования к структуре высокие, пресс выбирают даже при относительно небольшой массе. Дальше выбор уточняют серийность, требования к структуре и экономика оснастки.
Разложим по критериям:
Масса и габарит. Массивный слиток, крупный вал, ротор, кольцо большого диаметра — свободная ковка на прессе. Небольшая деталь — молот. По учебно-производственным материалам, крупные поковки массой свыше 1 т получают на гидравлических прессах, а мелкие и средние, в том числе сложной формы, — молотовой ковкой. Источник: В. П. Северденко и др., «Ковка и штамповка металлов» (учебное пособие для машиностроительных вузов).
Серийность. Единичное и мелкосерийное изготовление поковок на заказ рациональнее вести свободной ковкой — без затрат на штамп. Крупная серия оправдывает стоимость штамповой оснастки, и здесь выигрывает штамповка.
Требования к структуре. Ответственная деталь на усталостные нагрузки — приоритет прессу и глубокой проработке сечения, даже если масса невелика.
Экономика оснастки. Молотовая свободная ковка дешевле по инструменту; штамп дорог, но окупается тиражом; прессовая оснастка под крупные усилия тоже недёшева.
Сложность формы. Сложный контур в серии — под штамп; уникальная крупная геометрия — под свободную ковку на прессе.
Пример прохождения дерева решений. Вал ротора Ø600 мм, масса около 2,5 т, легированная сталь, единичное изготовление, требования к структуре высокие (работа на усталость). Проходим развилки: масса больше 1 т — пресс; серийность единичная — свободная ковка; требования к структуре высокие — приоритет глубокой проработке сечения. Итог: свободная ковка на гидравлическом прессе — потому что масса, ответственность и марка стали требуют равномерной проработки по всему сечению, а штамп под единичную деталь экономически не оправдан. Логика прозрачна.
При любом сценарии решение опирается на исходные данные заказчика. Изготовление поковок по чертежам и по ТЗ начинается с анализа документации: поковки по техническому заданию и по документации мы оцениваем по назначению детали, марке стали, массе и требованиям к свойствам.. Без чертежа и ТЗ окончательного вывода о технологии и возможности изготовления не даём — прямо указываем, какие данные нужны технологу и металлургу для расчёта.
Как выбрать технологию ковки
Матрица «Плюсы / Минусы»
Критерий
Прессовая ковка
Молотовая ковка / штамповка
Точность
Ниже у свободной ковки, нужен припуск
Выше у штамповки, форма задана штампом
Скорость
Медленное деформирование
Быстрая ударная деформация
Стоимость оснастки
Высокая под крупные усилия
Ниже при свободной ковке, дорогой штамп в серии
Крупный слиток
Основное преимущество
Ограничение по массе
Серийность
Гибко под единичные и крупные детали
Выгодна в крупной серии (штамп)
Качество структуры
Глубокая равномерная проработка
Интенсивная, но локальная
Примеры реальных деталей по каждой технологии
Чтобы соотнести технологию со своей задачей, приведём типовую номенклатуру. Просто сверьтесь со своим списком деталей.
Свободная ковка на прессе (крупные и ответственные поковки):
валы и роторы турбин, генераторов;
шпиндели и валки прокатных станов;
кольца и обечайки большого диаметра (в том числе для энергетики и реакторных узлов);
корпуса и фланцы крупных сечений;
бандажи, оси, диски большого диаметра.
Молотовая ковка и горячая штамповка (средние и мелкие детали, серия):
Типовые области применения поковок в целом — машиностроение, энергетика (валы роторов, фланцы, обечайки), судостроение (гребные и упорные валы, части корпусов), транспорт, металлургическая и горнодобывающая промышленность. Список можно продолжать, но принцип один: чем ответственнее и крупнее деталь, тем чаще это производство кованых деталей на прессе.
Стоимость и сроки: качественное сравнение
Точную цену даёт только расчёт по чертежу, но порядок факторов, которые формируют стоимость и сроки, полезно понимать заранее. Ниже — качественная шкала без привязки к конкретным суммам.
Фактор
Свободная ковка на прессе
Молотовая свободная ковка
Молотовая штамповка (серия)
Стоимость оснастки
Средняя–высокая (крупные бойки, приспособления)
Низкая (простой инструмент)
Высокая (дорогой штамп), но раскладывается на тираж
Скорость на операцию
Медленно (плавное деформирование)
Быстро (удар)
Очень быстро в серии
Число переходов
Больше ручных переходов, зависит от геометрии
Меньше на простой форме
Минимум переходов на деталь в серии
Механообработка после
Больше (крупные припуски)
Средняя
Меньше (точная геометрия)
Когда дешевле по итогу
Единичные крупные и ответственные детали
Штучные простые детали
Крупная серия — штамп окупается тиражом
Общий принцип: у свободной ковки основная стоимость — в работе и металле (припуски), у штамповки — в оснастке, которая окупается объёмом. Порог окупаемости штампа определяется тиражом: чем крупнее серия, тем ниже доля стоимости штампа на одну деталь. Для единичного заказа штамп почти всегда дороже свободной ковки; для серии — наоборот.
По срокам: пресс медленнее на отдельной операции, но для крупной уникальной детали может потребовать меньше подготовки, чем изготовление штампа под молотовую штамповку. Для серийной детали штамповка выигрывает по совокупному времени за счёт скорости тиражирования. Вывод: считайте не цену одной операции, а полную себестоимость на весь тираж.
Риски ошибочного выбора технологии
Неверный выбор технологии — это не только про деньги, но и про качество ответственной детали. Разберём типовые риски. Цена ошибки здесь высокая.
Если крупную ответственную деталь сделать на молоте вместо пресса:
непроковка сердцевины — ударная нагрузка прорабатывает преимущественно приповерхностные слои, и в центре крупного сечения остаётся неоднородная литая структура;
неоднородность механических свойств по сечению — разброс прочности и пластичности между поверхностью и сердцевиной, что критично при усталостных и знакопеременных нагрузках;
сохранение литейных дефектов — рыхлость, пористость, микронесплошности в центральной зоне могут не завариться;
поверхностные дефекты от интенсивного удара по недостаточно пластичному металлу.
Если серийную деталь сложной формы гнать свободной ковкой вместо штамповки:
завышенные припуски и напуски — перерасход металла и большой объём механообработки;
разброс размеров от детали к детали — проблемы со сборкой и повторяемостью;
рост себестоимости и сроков на тираже.
Типовой брак по методам. Для штамповки характерны недоштамповка (незаполнение ручья), заковы и зажимы, смещение по разъёму штампа. Для свободной ковки — неравномерность деформации, коробление крупных сечений, риск непроработки при недостаточном укове. Именно поэтому требования к структуре и методы контроля (УЗК, макрошлифы) стоит зафиксировать в ТЗ до старта производства. Один абзац в техзадании иногда экономит месяцы переделок.
Комбинированное применение обоих методов
Технологии не взаимоисключающие. На практике крупные и ответственные поковки нередко проходят оба режима: сначала слиток обжимают на прессе — биллетировка, сбивка углов, проработка сердцевины крупного сечения статическим давлением, — а затем отдельные элементы или финальные переходы дорабатывают на молоте или в штампе, где важна скорость и точность формообразования меньших участков.
Такой комбинированный маршрут позволяет получить глубокую проработку структуры (задача пресса) и одновременно рациональную геометрию и производительность на доводочных операциях (задача молота или штампа). Конкретную схему определяет технолог исходя из массы, марки стали и требований к детали. По сути, это не выбор «или-или», а грамотная последовательность операций.
Нормативная база
Требования к припускам, напускам, допускам и приёмке поковок фиксируются стандартами и отраслевыми ТУ ещё до старта производства. Ключевые документы:
ГОСТ 7062 — поковки из углеродистой и легированной стали, изготовляемые ковкой на прессах. Общие технические условия: нормирует припуски, напуски и допуски для свободной ковки крупных поковок.
ГОСТ 7505 — поковки стальные штампованные. Допуски, припуски и кузнечные напуски для горячей объёмной штамповки.
ГОСТ 8479 — поковки из конструкционной углеродистой и легированной стали. Общие технические условия: группы поковок, нормы механических свойств, объём и методы испытаний.
ГОСТ 22744 и связанные стандарты — требования к нагреву и режимам термической обработки поковок.
Отраслевые ТУ — для атомной, энергетической и других ответственных отраслей действуют дополнительные технические условия приёмки.
По этим стандартам поковку принимает ОТК заказчика, поэтому требования стоит фиксировать в ТЗ заранее. Актуальные редакции и числовые таблицы сверяйте по официальному тексту стандартов — приведённые обозначения указывают область применения, а не заменяют работу с первоисточником.
Организация производства: как устроен кузнечно-прессовый цех и что заказать по чертежу
Кузнечно-прессовое производство — это площадка, где слиток проходит путь от нагрева до готовой поковки: прессовый и кузнечный участки, нагревательные печи, термообработка, механическая обработка и контроль качества. Прессовый цех и кузнечный цех решают при этом разные задачи: свободная ковка на прессе — под крупные и ответственные поковки, молотовая — под меньшие заготовки и штамповку. По сути, весь кузнечно прессовый завод построен вокруг одного маршрута — от слитка к детали.
Типовой маршрут кузнечного производства:
анализ документации (чертёж, ТЗ);
выбор заготовки и марки стали;
нагрев;
биллетировка и обжимка слитка;
передача металла и ковочные переходы (осадка, протяжка, прошивка);
назначение детали и условия работы (нагрузки, среда, ресурс);
марку стали и требования к механическим свойствам;
массу, габариты, конфигурацию;
припуски, допуски, требования к геометрии;
методы контроля (УЗК, механические испытания, макрошлифы) и перечень сопроводительных документов;
формат документации: чертежа достаточно для расчёта; 3D-модель ускоряет проработку сложной геометрии;
условия поставки: состояние после ковки, после термообработки, с механообработкой или без;
нормативные документы приёмки (ГОСТ, отраслевые ТУ), по которым принимает ОТК.
FAQ: частые вопросы заказчиков
Можно ли заменить пресс молотом (или наоборот)?
Для мелких и средних деталей простой формы — часто да. Для крупных ответственных поковок с высокими требованиями к структуре замена пресса молотом рискованна: молот не проработает крупное сечение насквозь. Обратная замена (пресс вместо молота на мелкой серии) технически возможна, но экономически редко оправдана.
Что дешевле — пресс или молот?
Зависит от тиража. Для единичных и крупных деталей дешевле свободная ковка (нет затрат на штамп). Для крупной серии дешевле молотовая штамповка — дорогой штамп окупается объёмом.
Какой минимум для изготовления штампа?
Штамп оправдан, когда серия достаточно велика, чтобы стоимость оснастки раскладывалась на тираж с приемлемой долей на деталь. Для единичного заказа штамп почти всегда невыгоден. Точный порог окупаемости считают под конкретную деталь.
Что делать с поковкой 800 кг или 1,5 т простой формы?
Порог «свыше 1 т» — ориентир, а не жёсткая граница. Смотрят на требования к структуре: если они высокие — пресс даже при 800 кг; если обычные и форма простая — возможен молот. Решает технолог по совокупности массы, марки стали и назначения.
Влияет ли выбор технологии на сроки?
Да. Пресс медленнее на отдельной операции, но для уникальной крупной детали избавляет от изготовления штампа. Штамповка выигрывает по совокупному времени на серии.
Нужна ли 3D-модель или достаточно чертежа?
Для расчёта достаточно чертежа с указанием марки стали, массы, допусков и требований к свойствам. 3D-модель полезна для сложной геометрии — ускоряет проработку.
Какие ГОСТы применяются к приёмке?
Для прессовых свободнокованых поковок — ГОСТ 7062, для штампованных — ГОСТ 7505, общие технические условия — ГОСТ 8479. Требования фиксируются в ТЗ.
сомневаетесь — пришлите чертёж и ТЗ, технолог оценит по назначению детали, марке стали, массе и требованиям к свойствам и предложит технологию под задачу.
Чтобы получить расчёт, подготовьте чертёж (или 3D-модель), марку стали, требования к механическим свойствам, методы контроля и условия поставки — и передайте их в производственную службу. Окончательное заключение о технологии и возможности изготовления даётся после анализа документации. Один точный запрос экономит недели переписки.