Кованые или литые детали: срок службы, дефекты и критерии выбора
Кузнечно-прессовое производство
Кованые или литые детали: срок службы, дефекты и критерии выбора
Чем отличается поковка от отливки, какие дефекты сокращают срок службы литых деталей и когда ковка оправдана. Разбор на практике с цифрами.
22.10.2026
20 мин чтения
Выбор между поковкой и отливкой редко сводится к цене заготовки. Главный вопрос инженера-практика звучит иначе: сколько деталь проработает под реальной нагрузкой и не станет ли дешёвая заготовка причиной дорогого простоя. Срок службы кованых и литых деталей расходится не из-за «качества металла вообще», а из-за того, как этот металл получает свою структуру — при кристаллизации расплава в форме или при пластической деформации. Ниже разберём обе технологии, их характерные дефекты, влияние на ресурс и критерии выбора под конкретную задачу.
«Срок службы детали закладывается не на механообработке, а на этапе получения заготовки. Мы на производстве исходим из простого принципа: сначала назначение детали и условия её работы, и только потом — ковка или литьё. Поменять это местами — значит получить брак там, где его можно было избежать». — главный металлург АО «КМЗ «Ижора-Металл» Гуляев Андрей Александрович
Коротко о главном: ковка выигрывает по ресурсу при циклических и ударных нагрузках — плотная структура без усадочной пористости и ориентированное волокно дают поковкам, как правило, заметно более высокие усталостную прочность и ударную вязкость, чем у отливок из сопоставимого сплава. Литьё выигрывает по свободе формы и цене при сложной геометрии. Решение принимается по четырём критериям: нагрузка, геометрия, тираж, бюджет. Ниже — механизмы, дефекты обеих технологий, чек-лист выбора и ответы на частые вопросы.
Чем отличается поковка от отливки: суть двух технологий
Поковкаформуется пластической деформацией твёрдой нагретой заготовки, а отливка — кристаллизацией расплавленного металла в форме. В этом принципиальное различие: при ковке металл остаётся в твёрдом состоянии и течёт под давлением, при литье он заливается жидким и затвердевает, повторяя контур формы. Звучит как учебник? На деле именно эта разница определяет, проживёт деталь положенный срок или треснет раньше.
Из разницы в состоянии металла вытекает разница в структуре. У поковки волокна вытягиваются по направлению течения металла — структура получается ориентированной и плотной. У отливки формируется дендритная структура с риском усадочной пористости и ликвации; ГОСТ 19200-80 среди основных групп дефектов отливок называет несплошности в теле отливки, дефекты поверхности и несоответствия по геометрии.
Важная оговорка: исходный металл для поковки — тоже литой (слиток или непрерывнолитая заготовка). Ковка с достаточной степенью деформации (уковом) заваривает осевую пористость и измельчает литое зерно, но часть дефектов слитка — ликвация, неметаллические включения, остатки усадочной раковины при недостаточной обрези — наследуется. Поэтому качество поковки начинается с качества слитка.
Почему ковка вообще возможна? Металлы обладают пластичностью — способностью необратимо деформироваться без разрушения. При нагреве пластичность растёт, а сопротивление деформации падает, поэтому крупные заготовки куют горячими. Давление перераспределяет металл, уплотняет его и заваривает внутренние несплошности. Литьё держится на другом свойстве — жидкотекучести: расплав должен успеть заполнить форму до того, как начнёт затвердевать.
выше: усадочная и газовая пористость, раковины, трещины
Типовые изделия
валы, оси, фланцы, коленчатые валы, шатуны, нагруженные элементы
корпуса, станины, сложнопрофильные детали, близкие по форме к готовым
Область применения
ударные и циклические нагрузки
сложная геометрия, внутренние полости
Ключевое преимущество
ресурс и усталостная прочность
свобода формы и меньший объём механообработки
Вывод простой: поковку выбирают там, где деталь нагружена и работает на ресурс, отливку — где важнее сложная форма.
Технология литья: как получают литые детали и из-за чего страдает ресурс
Литьё — это получение детали заливкой расплавленного металла в форму с последующим затвердеванием. Риски для срока службы закладываются уже на этапе кристаллизации, потому что именно тогда возникают усадочные и газовые дефекты. Проще говоря, многие проблемы литой детали рождаются не в цехе механообработки, а в тот момент, когда металл застывает в форме.
Изготовление литых деталей из стали проходит пять этапов: плавка металла, подготовка формы, заливка, выдержка до затвердевания и охлаждения, выбивка с финишной обработкой. На каждом этапе формируются свои риски: заливка определяет заполняемость формы, затвердевание — усадочную пористость, охлаждение — остаточные напряжения и коробление, выбивка и обработка — качество поверхности.
Литейная оснастка влияет на итог не меньше режима. Литниковая система с питателями подаёт металл, прибыль компенсирует усадку, стержни формируют внутренние полости, формовочная смесь задаёт поверхность. На чертеже отливки закладывают формовочные уклоны, припуск на механическую обработку и припуск на усадку — без них деталь не получить в размер. Дендритная структура отливки и ликвация определяются условиями затвердевания: скоростью охлаждения, температурным градиентом, химическим составом сплава (интервалом кристаллизации) и модифицированием.
Значительная часть литейных дефектов связана с нарушением технологических режимов — это отмечают и русскоязычные исследования по литью под давлением (Чечуха, Садоха, 2024). Но часть рисков присуща самой технологии: усадка при затвердевании и дендритная ликвация есть всегда, их можно только минимизировать прибылями, режимом охлаждения и контролем. Грамотно спроектированная и проконтролированная отливка при умеренных нагрузках служит десятилетиями.
Основные способы литья: от песчаных форм до литья под давлением
Способ литья влияет на точность, поверхность и плотность отливки, но это не шкала «от худшего к лучшему»: каждый способ выбирают под материал, размер детали и серию.
Литьё в песчаные формы. Разовые формы разрушаются при выбивке, дают грубую поверхность и большие припуски, почти всегда требуют механической обработки. Основной способ для крупных стальных отливок.
Литьё в кокиль. Металлическая многократная форма; быстрое охлаждение даёт мелкое зерно и более высокие свойства, чем у песчаного литья. Применяют в основном для чугуна и цветных сплавов.
Литьё под высоким давлением. Высокая точность и производительность для алюминиевых, цинковых и магниевых сплавов; для сталей практически не применяется. Из-за захвата воздуха при заполнении такие отливки склонны к газовой пористости и, как правило, не подлежат термообработке и сварке.
Литьё по выплавляемым моделям. Высокая точность и чистота поверхности, в том числе для сталей и жаропрочных сплавов; для мелких деталей достижимы допуски порядка десятых долей миллиметра.
Центробежное литьё. Центробежная сила уплотняет металл и снижает усадочные дефекты — особенно эффективно для труб, втулок и колец.
Оболочковое, вакуумное, непрерывное литьё, литьё по газифицируемым моделям. Применяют под конкретные задачи по точности и серийности.
Качество поверхности напрямую влияет на усталостную прочность: каждая впадина шероховатости и каждый поверхностный дефект работают как концентратор напряжений, с которого удобно стартовать трещине. Поэтому у циклически нагруженных литых деталей ответственные поверхности обрабатывают механически.
Дефекты литых деталей и их влияние на срок службы
ГОСТ 19200-80 различает пять групп дефектов отливок: несоответствие по геометрии, дефекты поверхности, несплошности в теле отливки, включения и несоответствие по структуре. Эти дефекты снижают ресурс через концентрацию напряжений, утрату герметичности и падение прочности.
Цена дефектов измерима. В исследовании «О влиянии литейных дефектов на сопротивление усталости литых деталей» литейные дефекты снизили долговечность образцов в среднем в 2,65 раза, а предел выносливости — на 15 %. Для литых деталей тележек грузовых вагонов показано, что дефекты в зонах высоких напряжений приводят к усталостному разрушению раньше назначенного срока службы.
Основные дефекты литых деталей: причины, влияние на ресурс и возможность исправления
Дефект
Причина возникновения
Влияние на срок службы
Возможность исправления
Усадочная раковина
недостаточное питание при затвердевании, тепловые узлы
снижает несущую способность, очаг роста трещин
вырубка и заварка, если допускают ГОСТ 977-88 и ТУ
Усадочная пористость
затруднённое питание утолщений
падение прочности и герметичности
ограниченно, по нормам на отливку
Газовая пористость / раковина
выделение и захват газа при кристаллизации
снижает плотность и герметичность
локально, по нормам на отливку
Горячие трещины
затруднённая усадка при затвердевании
прямое падение ресурса
у стальных отливок — разделка до здорового металла и заварка, если допускают ГОСТ 977-88 и ТУ
Холодные трещины
остаточные напряжения при охлаждении выше прочности металла
проникновение металла в форму, сплавление с формовочной смесью
рост шероховатости, концентратор напряжений
зачистка, механообработка
Коробление
остаточные напряжения при охлаждении и термообработке
геометрические отклонения
правка; при больших отклонениях — браковка
Часть дефектов влияет только на внешний вид и устраняется зачисткой. Внутренние несплошности и трещины у стальных отливок нередко исправляют заваркой, но допустимость исправления определяют группа отливки по ГОСТ 977-88, технические условия и согласование с заказчиком. Решение всегда принимают по результатам контроля — визуального, капиллярного, магнитопорошкового, ультразвукового или радиографического.
Технология ковки: как получают поковки и почему они прочнее
Ковка — это пластическое формоизменение нагретого металла давлением. При достаточной степени деформации структура уплотняется, литое зерно измельчается, внутренние несплошности слитка завариваются, а волокна выстраиваются по направлению течения. Именно это даёт поковкам более высокие усталостную прочность и ударную вязкость по сравнению с отливками.
Кузнечное производство строится вокруг нескольких способов ковки. Свободная ковка выполняется универсальным инструментом — бойками, оправками, прошивнями; течение металла в стороны ничем не ограничено, специальная оснастка не нужна, поэтому способ подходит для крупных и единичных заготовок. Ковка на прессе идёт статическим усилием между бойками, ковка на молоте — ударами. Горячая объёмная штамповка формует металл в ручье штампа — открытого (с облоем) или закрытого (безоблойного) — и задаёт геометрию, близкую к конечной.
Базовые операции ковки — осадка, высадка, протяжка, прошивка, выдавливание, гибка, раскатка, плющение, калибровка и правка поковок. Штамповая оснастка добавляет свои элементы: штамповочные уклоны для извлечения детали, кузнечный припуск и напуск, облойную канавку для избыточного металла, ручьи штампа. Структура кованого металла описывается через волокно: направление волокон, коэффициент укова, деформационное упрочнение (наклёп) и рекристаллизацию при нагреве.
На практике это и объясняет разницу в ресурсе: при достаточном уковe ковка заваривает пористость, которой в отливке избежать сложнее. Но поковка наследует часть дефектов слитка и имеет собственные характерные дефекты (см. ниже). Поэтому окончательное заключение о технологичности конкретной поковки возможно только по чертежу, марке стали и условиям работы детали.
Горячая и холодная ковка и штамповка: что когда применяется
Режим деформации определяется относительно температуры рекристаллизации металла: горячая обработка идёт выше неё, холодная — ниже. От этого зависят структура, усилия деформации и точность детали.
Горячая ковка и штамповка. Деформация выше температуры рекристаллизации, поэтому упрочнение от наклёпа снимается — одновременно идут восстановление и рекристаллизация. Применяют для крупных и сложных деталей, где нужна высокая пластичность и меньшие усилия.
Полугорячая (тёплая) штамповка. Нагрев до промежуточных температур: усилия ниже, чем при холодной штамповке, а точность и качество поверхности выше, чем при горячей. Применяют для стальных деталей средней массы в серийном производстве.
Холодная штамповка и высадка. Деформация ниже температуры рекристаллизации: наклёп накапливается, растут прочность и твёрдость, улучшаются чистота поверхности и точность размеров. Ограничение — падение пластичности и риск трещин, поэтому нужны подходящая форма детали и марка стали.
Разные источники задают границу режимов либо как «выше/ниже температуры рекристаллизации», либо через долю от температуры плавления конкретного металла — это не противоречие, а разные способы описать одну границу.
Дефекты поковок: заков, непрошив, зажим, флокены
У поковок свои характерные дефекты. Одни возникают из-за неправильного течения металла, недостаточной проработки и перекоса заготовки, другие — из-за качества исходного слитка и режимов нагрева и охлаждения. Для ответственных деталей любой из них становится очагом разрушения. Чтобы сравнение технологий было равновесным, сведём дефекты поковок в таблицу — так же, как для литья.
Характерные дефекты поковок: причины, влияние на ресурс и методы контроля
Дефект
Причина возникновения
Влияние на срок службы
Метод контроля
Заков (закат, складка)
металл заворачивается и не сваривается из-за складки или острого угла инструмента
нагрев до температур, близких к плавлению: окисление и оплавление границ зёрен
хрупкое разрушение; неисправимый брак
макро- и микроструктура
В литературе заков называют также закатом или складкой — терминология различается, но физическая природа дефекта одна.
Важно учитывать: ковка не исключает дефекты автоматически. Она даёт лучшую структуру только при качественном исходном металле, соблюдении режимов нагрева, деформации и охлаждения и последующем контроле — иначе заков, непрошив или флокены сведут преимущество технологии к нулю.
Срок службы на практике: ресурс кованых и литых деталей в сравнении
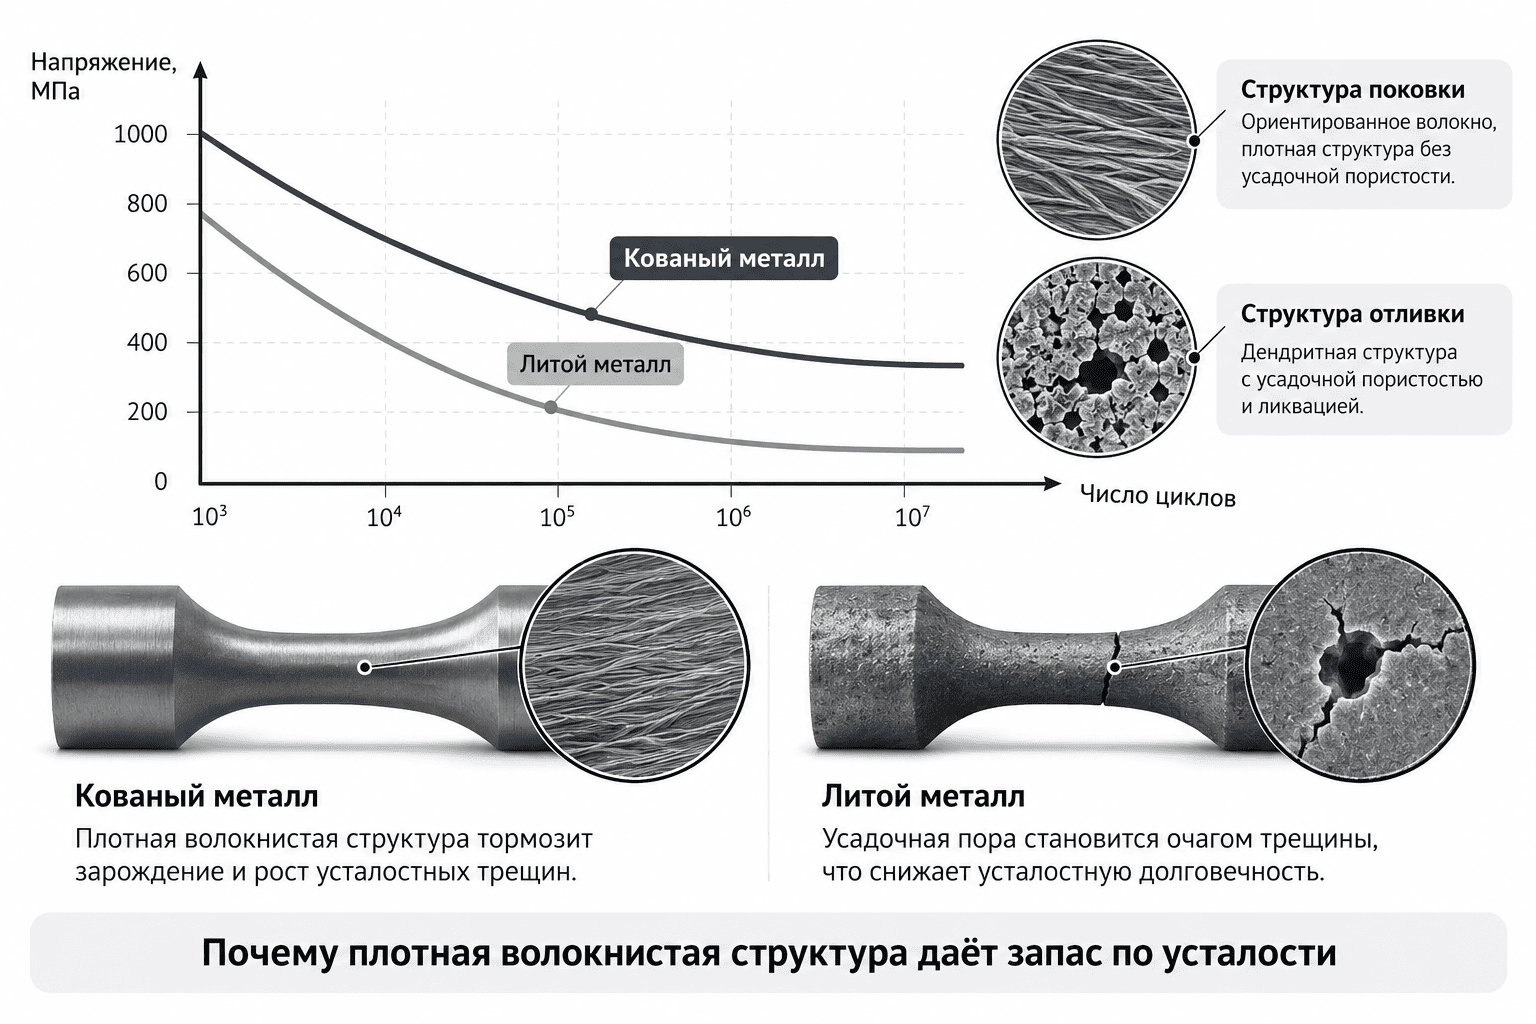
На практике кованые детали, как правило, показывают более высокий ресурс при циклических и ударных нагрузках, а ресурс литых чаще ограничен пористостью и усадочными раковинами. Причина структурная: в плотной волокнистой структуре поковки усталостная трещина зарождается позже, чем у отливки с внутренними несплошностями.
Это подтверждают сравнительные исследования разных сплавов: у кованого металла выше долговечность при мало- и многоцикловой усталости и медленнее растёт усталостная трещина, а разница объясняется прежде всего отсутствием литейной пористости и более мелким зерном. Особенно критичны дефекты у поверхности: пора в приповерхностном слое сокращает ресурс значительно сильнее, чем такая же пора в глубине сечения. Величина выигрыша зависит от сплава, режима нагружения и качества конкретных отливки и поковки — для своей детали её даёт расчёт и испытания по чертежу и марке стали, а не усреднённая цифра из литературы.
Исключения есть. Для жаропрочных никелевых сплавов литьё с направленной кристаллизацией и монокристаллическое литьё превосходят деформируемые сплавы по длительной прочности и сопротивлению ползучести — поэтому рабочие лопатки газовых турбин льют, а диски, где важнее малоцикловая усталость, куют. Технологию определяет вид нагружения, а не правило «ковка всегда лучше».
Важно учитывать и анизотропию. Свойства металла после обработки давлением, включая предел выносливости, заметно различаются вдоль и поперёк волокон, и различие растёт со степенью укова. Поэтому при проектировании поковки волокно стремятся направить вдоль главных растягивающих напряжений.
Литьё не всегда проигрывает по сроку службы. Если корпусная деталь не нагружена циклически или напряжения в ней невелики, качественная отливка служит долго. В исследовании литых деталей тележек грузовых вагонов указано: «боковые рамы и надрессорные балки к назначенному сроку службы 30 лет не вырабатывают свой технический ресурс и могут продолжать дальнейшую работу». При высоких расчётных напряжениях требования к контролю дефектов в нагруженных зонах литых деталей ужесточают.
Кованые и литые детали: сильные и слабые стороны по ресурсу, стоимости и форме
Параметр
Кованые детали
Литые детали
Ресурс под циклической нагрузкой
высокий: нет литейной пористости, волокно по контуру детали
ниже, ограничен пористостью и раковинами
Поведение под ударом
выше ударная вязкость, в том числе при низких температурах
чувствительны к внутренним дефектам, вязкость ниже
Статическая нагрузка
высокая несущая способность
достаточная, если дефекты контролируются
Стоимость оснастки
свободная ковка — без специальной оснастки; штампы дороже литейной оснастки
модельная оснастка; при сложной форме дешевле штампов
Сложность формы
ограничена технологичностью: без внутренних полостей и поднутрений
свободная: внутренние полости, тонкие стенки
Ремонтопригодность
сварка возможна, но нагруженную деталь с трещиной обычно заменяют
сварочный ремонт по квалифицированной процедуре
Итог: при равных условиях эксплуатации под нагрузкой ковка даёт запас по ресурсу, литьё выигрывает в свободе формы и цене при сложной геометрии.
Как читать кривые усталости (S-N): по горизонтали — число циклов нагружения до разрушения в логарифмическом масштабе, по вертикали — амплитуда напряжения. Кривая кованого металла лежит выше: при том же напряжении поковка выдерживает больше циклов, а её предел выносливости выше. Кривая литого металла смещена вниз и влево: пора или раковина сокращает стадию зарождения трещины, и разрушение наступает раньше. Разброс результатов у литья обычно тоже больше — ещё один довод в пользу запаса по напряжениям.
Обработка и ремонт: механическая обработка и сварка литых деталей
Литые детали почти всегда проходят механическую обработку из-за припусков и качества поверхности, а их ремонт сваркой возможен, но только по квалифицированной процедуре. У поковок припуски и допуски задают ГОСТ 7062-90 и ГОСТ 7829-70 (кованые) и ГОСТ 7505-89 (штампованные), а нагруженную поковку с трещиной обычно не ремонтируют, а заменяют.
Механическая обработка отливок снимает припуск, устраняет следы литейной поверхности — пригар, неровности — и выводит деталь в чертёжный размер. Чем грубее исходная поверхность (как у песчаного литья), тем больше объём обработки, поэтому припуск на механическую обработку закладывают в чертёж отливки заранее (ГОСТ Р 53464-2009).
Сварочный ремонт литых деталей регламентирован строго. Для стальных отливок исправление дефектов сваркой выполняют с учётом ГОСТ 977-88, требований чертежа, ТУ и согласованной технологии ремонта. Для квалификации процедуры сварки применяют ГОСТ Р ИСО 15614-1-2009, для аттестационных испытаний сварщиков — ГОСТ Р ИСО 9606-1, если их применение предусмотрено документацией на изделие; для поднадзорных объектов дополнительно действуют отраслевые требования к аттестации сварочного производства. Перед ремонтом положение и размер дефекта уточняют капиллярным, магнитопорошковым контролем или травлением; дефект удаляют до здорового металла, а исправленную зону контролируют по требованиям к изделию. Температуру предварительного подогрева и необходимость последующей термообработки назначают по марке стали и технологии ремонта; механические свойства ремонтного соединения подтверждают при квалификации процедуры.
Важно учитывать: возможность ремонта сваркой — это и преимущество литья (крупную корпусную отливку чаще можно восстановить), и признак того, что дефект уже возник. Для ответственных деталей ремонтная сварка допустима только по согласованию с заказчиком и с подтверждением свойств в зоне ремонта.
Как выбрать между ковкой и литьём для конкретной детали
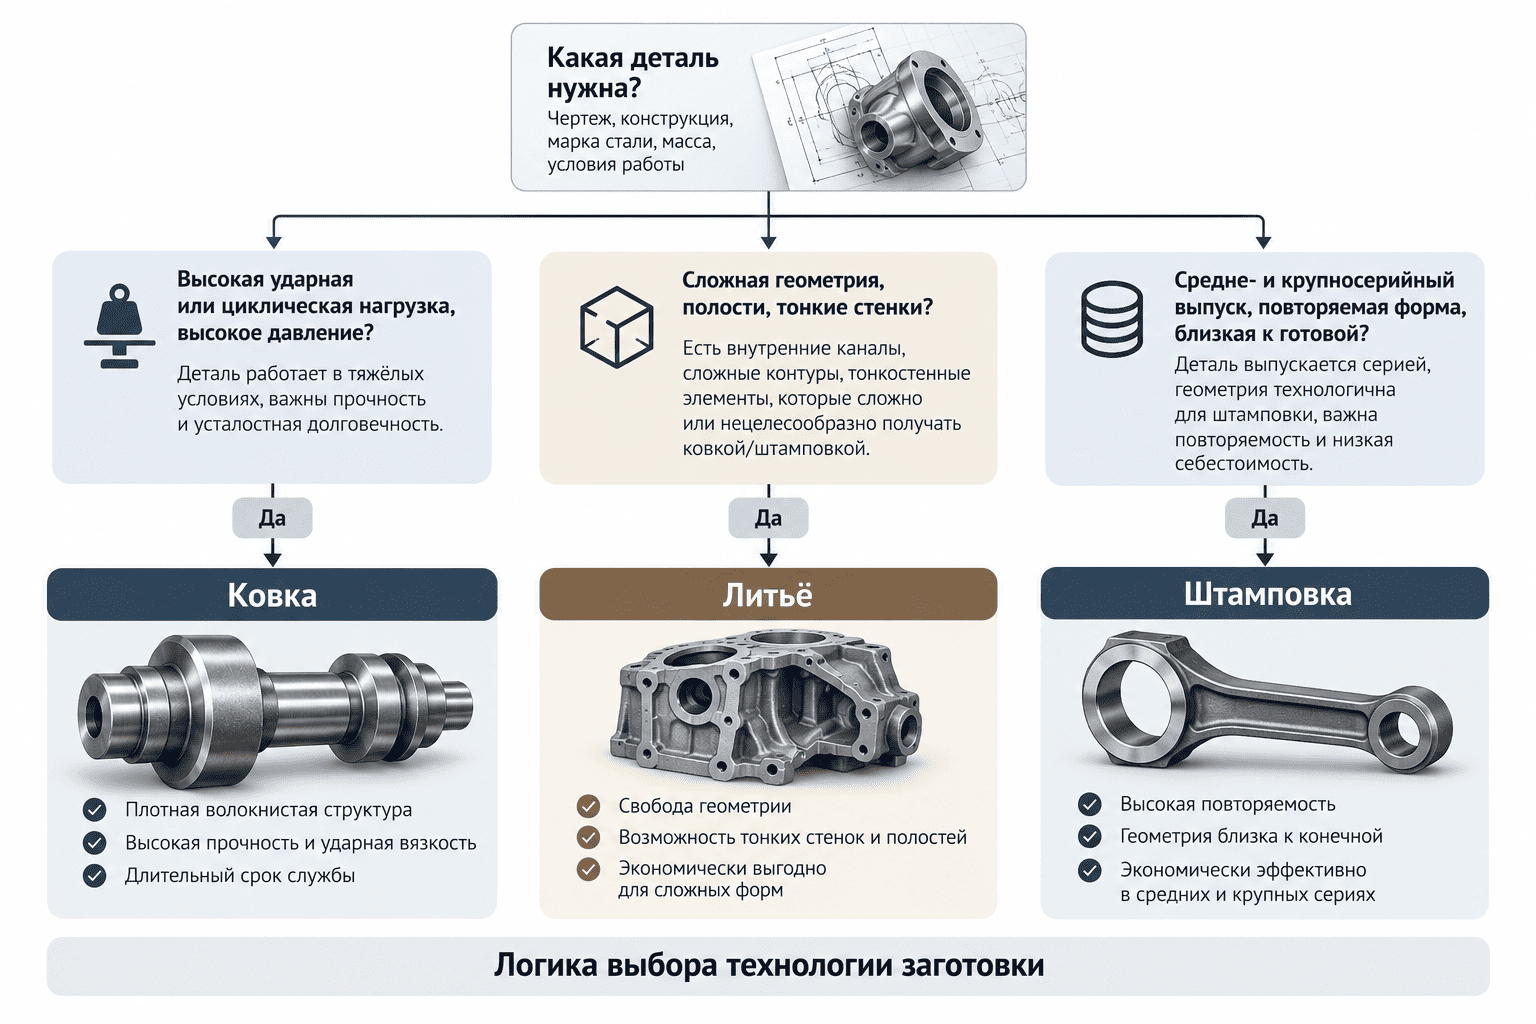
Выбор технологии определяется четырьмя критериями: характером нагрузки, геометрией детали, тиражом и бюджетом на оснастку. Ковка оправдана при циклических и ударных нагрузках и технологичной форме; литьё — при сложной форме, внутренних полостях и тонких стенках.
Разложим по критериям:
Нагрузка. Циклическая, ударная, усталостно-критичная работа — выбор в пользу ковки: направление волокон и отсутствие пористости дают запас по усталости и ударной вязкости. Умеренная или статическая нагрузка в корпусной функции — допустимо литьё.
Геометрия. Сложные формы, внутренние каналы, полости, тонкие стенки и поднутрения — это литьё. Компактные формы под высокой нагрузкой — ковка.
Тираж и бюджет. Для единичных и мелкосерийных деталей простой формы подходит свободная ковка — ей не нужна специальная оснастка; для сложной формы — литьё. При средних и крупных сериях стоимость штампов распределяется на тираж, и штамповка становится экономически оправданной.
Ресурс. Если требуются высокий ресурс и низкий риск разрушения — ковка. Если ресурс вторичен относительно формы и цены — литьё.
Давление и герметичность. Плотная структура поковки без пористости — преимущество для деталей, работающих под высоким давлением (арматура, фитинги, корпуса насосов высокого давления). Литые корпуса под давление применяют широко, но они требуют контроля плотности металла и гидравлических испытаний.
Решение по конкретной детали принимается по чертежу: конструкция, элементы геометрии, марка стали, масса и условия работы. Без чертежа и технического задания любой выбор остаётся гипотезой — для литья деталей на заказ по чертежам, как и для изготовления поковок, нужен полный комплект исходных данных и оценка технологичности.
Базовая логика схемы: деталь нагружена ударно и циклически и имеет технологичную форму — ковка; деталь сложной геометрии с полостями и тонкими стенками — литьё; деталь повторяется крупной серией с геометрией, близкой к конечной, — штамповка. На практике чаще встречаются пограничные случаи, и для них нужны промежуточные правила:
Нагрузка циклическая, но геометрия сложная. Приоритет у ресурса: по возможности делят деталь на кованую нагруженную часть и литой или сварной корпус либо выбирают штамповку с последующей механообработкой. Литьё допускают только при контроле дефектов в зонах высоких напряжений.
Серийная деталь простой формы. С ростом тиража штамп окупается: его стоимость распределяется на партию, а каждая штука выходит дешевле и стабильнее по свойствам. Порог окупаемости зависит от массы, сложности и марки стали — его определяют расчётом.
Единичное изделие большой массы. Свободная ковка или литьё: штамп под одну крупную деталь не окупается, а выбор между ковкой и литьём делают по нагрузке и форме.
Тонкие стенки и сложные полости важнее ресурса. Литьё (для сталей — в песчаные формы и по выплавляемым моделям, для цветных сплавов — также в кокиль и под давлением): ковка такую геометрию не формирует.
Стоимость и сроки: ковка против литья в относительных величинах
Оснастка. Свободная ковка обходится без специальной оснастки — используется универсальный инструмент пресса или молота. Штампы для объёмной штамповки дороже литейной модельной оснастки — это главный стартовый барьер штамповки: для единичной детали штамп не окупается.
Себестоимость штуки. Для сложной детали малой серией литьё обычно дешевле. При средних и крупных сериях простых деталей штамповка выигрывает: стоимость штампа распределяется на тираж, свойства стабильнее, меньше затрат на контроль и доработку. Учитывайте и коэффициент использования металла: у поковки есть напуски и облой, у точного литья припуски меньше — для дорогих легированных марок это заметная статья затрат.
Точка перелома. Чем проще форма и больше тираж, тем раньше штамповка становится выгоднее литья. Конкретный порог зависит от массы, сложности и марки стали.
Сроки. Свободная ковка и литьё в песчаную форму стартуют быстро — оснастка либо не нужна, либо недорога и готовится оперативно. Изготовление штампа удлиняет подготовку производства, зато в серии штамповка даёт предсказуемый такт выпуска.